
مقدمه: شریانهای نامرئی در تلاطم اقیانوسها
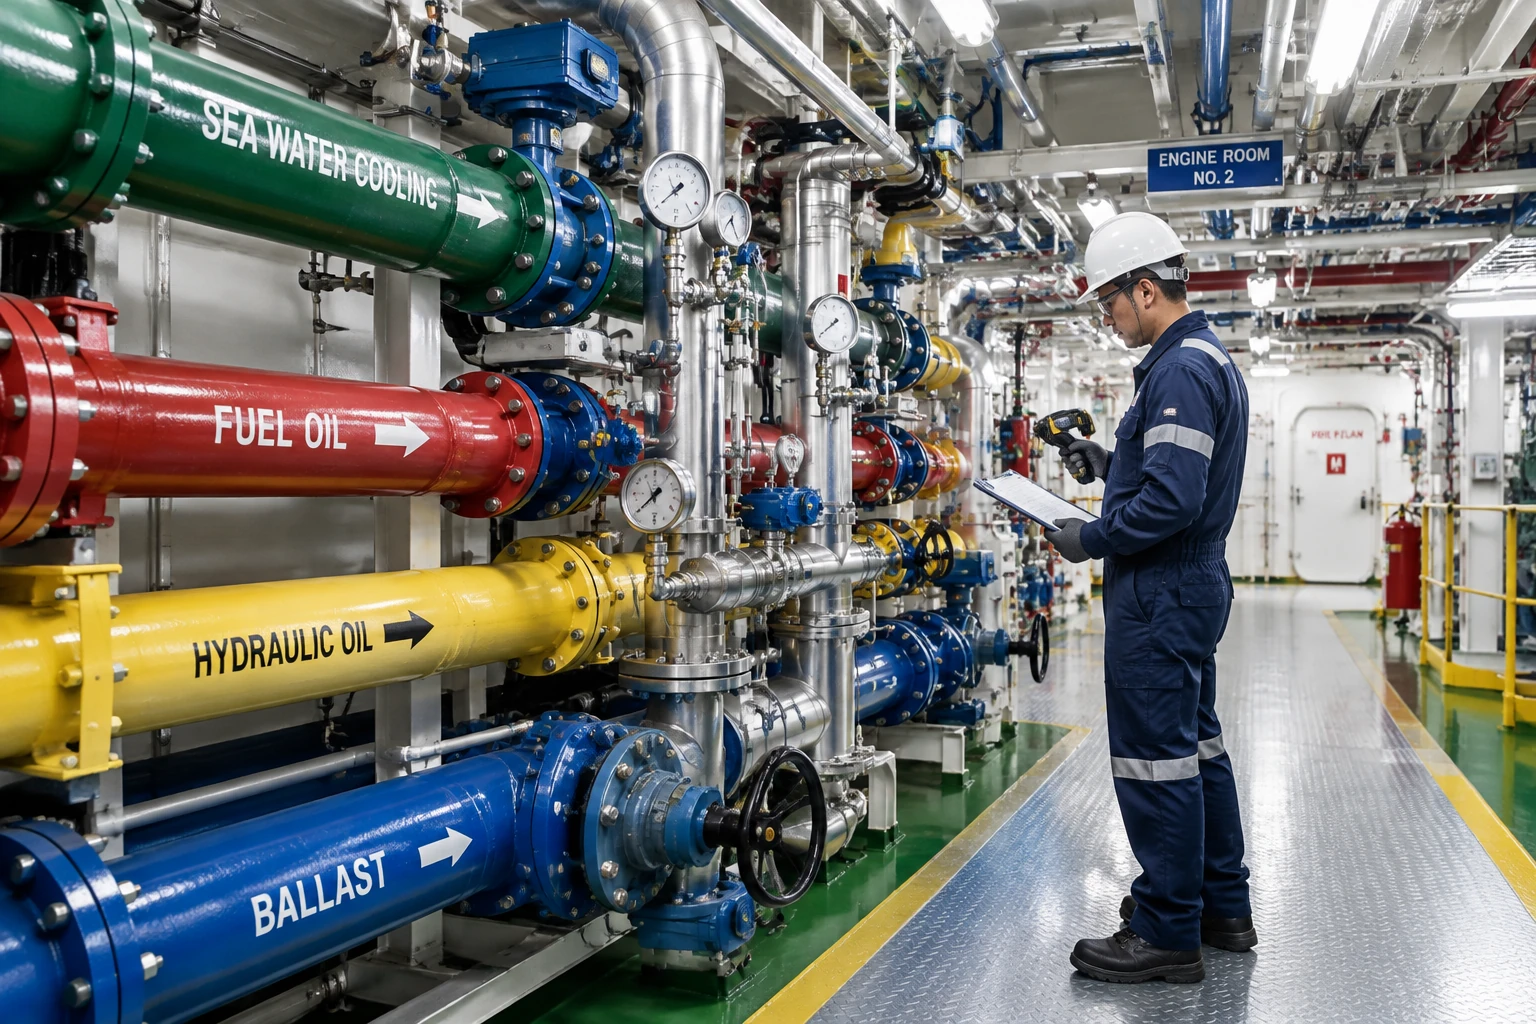
وقتی از روی پل فرماندهی به اقیانوس بیکران یا آبهای مواج خلیج فارس نگاه میکنید، آنچه عظمت کشتی را به رخ میکشد سازه تنومند فولادی، امواج شکافتهشده در سینه دکل و حرکت استوار شناور است. اما در زیر پای دریانوردان، در تاریکروشن خنها و در راهروهای پرپیچوخم و گرم موتورخانه، جهانی از لولهها، ولوها، زانوییها و اتصالات جریان دارد. سیستم لولهکشی یک شناور، نقشی معادل سیستم گردش خون و تنفس در بدن انسان را ایفا میکند. از آب خنککاری موتور اصلی و سوخت سنگین HFO گرفته تا خطوط آب آتشنشانی، سیستمهای بالاست، هوای فشرده و روغن هیدرولیک، همگی توسط شبکهای درهمتنیده و بسیار پیچیده هدایت میشوند. اگر این شبکه حتی برای لحظهای دچار پارگی، انسداد یا نشتی حاد شود، پیامد آن چیزی کمتر از خاموشی کامل موتورخانه (Blackout)، غرقشدگی، حریق کنترلناپذیر یا فاجعههای جبرانناپذیر زیستمحیطی نخواهد بود.
چالشهای عملیاتی در حوزه پایپینگ و لولهکشی دریایی شباهت بسیار کمی با صنایع خشکی، خطوط انتقال نفت بینشهری یا حتی پالایشگاههای متعارف دارد. در دریا، شما با محیطی دستبهگریبان هستید که پیوسته در حال حرکت، ارتعاش، خمش و انقباض/انبساط مداوم ناشی از تلاطم امواج است. بالاتر از همه اینها، عامل «شوری آب دریا» و حضور یونهای تهاجمی کلرید در کنار رطوبت ۱۰۰ درصدی اتمسفر دریایی، شرایطی جهنمی برای تخریب متالورژیکی فلزات فراهم میآورد. لولهای که در شرایط کارگاهی خشکی ممکن است ۲۰ سال بدون مشکل کار کند، در موتورخانه یا روی عرشه باز شناور میتواند در کمتر از شش ماه بر اثر پدیدههایی نظیر فرسایش-خوردگی (Erosion-Corrosion)، خوردگی حفرهای (Pitting)، کاویتاسیون یا خوردگی گالوانیک سوراخ شود.
تجربه سالهای متمادی مهندسان ما در بنادر جنوبی کشور و در اسکلههای تعمیراتی شهید رجایی و باهنر ثابت کرده است که خطاهای کوچک در انتخاب متریال لولهها، نقایص پنهان در اجرای پاس ریشه جوشکاری، یا نادیده گرفتن شوکهای هیدرولیکی میتواند مالک شناور را در حین سفرهای بینالمللی با میلیونها دلار خسارت دموراژ و توقیف توسط بازرسان کنترل و بازرسی بنادر (Port State Control – PSC) مواجه کند. این مقاله بر پایه صدها مورد بازرسی خطوط پایپینگ در لنجهای باری، یدککشهای اقیانوسپیما، بارجها و کشتیهای کانتینری و نفتکش تدوین شده است؛ رویکرد ما یک نگاه صرفاً کتابخانهای نیست، بلکه کنکاشی عمیق در استانداردهای مؤسسات ردهبندی بینالمللی (عضو IACS نظیر DNV، لویز رجیستر، BV و ردهبندیهای داخلی) و انتقال تجربیات عملی دستاول برای تمام مدیران فنی، سوپرتندنتها و جوشکاران حرفهای فعال در صنایع دریایی است.
۱. ماهیت و حساسیت بنیادین خطوط لوله در اکوسیستم شناور
سیستم پایپینگ در یک سازه شناور تفاوت ساختاری بنیادینی با لولهکشی تأسیساتی یا حتی کارخانههای شیمیایی دارد. سازه کشتی یک جسم صلب و بیحرکت نیست؛ هنگامی که یک شناور ۱۵۰ متری با امواج ۴ متری روبرو میشود، بدنه آن دچار رفتارهای الاستیک موسوم به سگینگ (Sagging) و هاگینگ (Hogging) میگردد. در اثر این حرکات، کل بدنه کشتی مثل یک تیر خمشی غولپیکر منعطف میشود. اگر خطوط لوله بهویژه در عرشه اصلی یا خطوط طولی موتورخانه دارای انعطافپذیری محاسباتی، لوپهای انبساطی (Expansion Loops) یا اتصالات آکاردئونی و بالشتکهای لرزهگیر نباشند، تنشهای برشی و کششی عظیمی به فلز پایه و جوشها تحمیل شده و در کمترین زمان دچار شکست خستگی (Fatigue Failure) خواهند شد.
علاوه بر تنشهای ناشی از تغییر فرم بدنه کشتی، تنشهای ارتعاشی تولیدشده توسط موتورهای دیزل پرقدرت، شفت پروانه و پمپهای سانتریفیوژ دوربالا به صورت مداوم به لولهها تزریق میشوند. ارتعاشات پیوسته در فرکانسهای خاص، باعث تشدید (Resonance) در ساپورتهای لوله شده و اتصالات رزوهای یا گلویی فلنجها را مستعد ایجاد ریزترکهای مکانیکی میسازد.
از منظری دیگر، پیامد نشتی در دریا با خشکی قابل مقایسه نیست. در یک واحد پتروشیمی روی خشکی، اگر لولهای دچار نشتی شود، پرسنل سریعاً ناحیه را ایزوله کرده و مواد نشتی به درون حوضچههای جمعآوری هدایت میشوند. اما در دریا، ترکیدگی یک خط لوله آب شور با سایز ۸ اینچ متصل به شاهشیر دریا (Sea Chest) میتواند موتورخانه را ظرف مدت کوتاهی غرق کند؛ نشتی سوخت سنگین داغ (HFO با دمای ۱۳۵ درجه) روی منیفولد اگزوز عایقنشده منجر به آتشسوزیهای مهیب خواهد شد؛ و نشت لجن بیلت یا روغن از مسیرهای درناژ به دریا مستقیماً شناور را مشمول بندهای سختگیرانه ضمیمه اول کنوانسیون MARPOL و جریمههای سنگین نقدی میکند. از این رو، استانداردهای طراحی، انتخاب متریال و اجرای لولهکشی دریایی، شاخهای کاملاً متمایز، دقیق و متکی بر سختگیرانهترین رویکردهای مهندسی است.
۲. سیر تحول متریال و متدهای اتصالات در مهندسی پایپینگ دریایی
برای درک چرایی انتخابهای امروزی، باید نگاهی به تاریخچه تحول این حوزه بیندازیم. در اوایل قرن بیستم و در دوران اوج کشتیهای بخار، لولههای چدنی (Cast Iron) و لولههای فولادی بدون درز اولیه با اتصالات پرچی یا رزوهای سنگین حاکم بلامنازع موتورخانهها بودند. چدن خاکستری اگرچه مقاومت نسبتاً بهتری در برابر آب راکد دریا نسبت به آهن معمولی داشت، اما به شدت در برابر شوکهای هیدرولیکی (چکش آبی یا Water Hammer) و ضربات ناشی از کوبش امواج (Slamming) شکننده بود. با پیشرفت صنایع متالورژی پس از جنگ جهانی دوم، فولادهای کربنی جوشپذیر (Carbon Steel Pipes) جایگزین شدند و استانداردهایی نظیر ASTM A106 و A53 ظهور کردند.
اما مشکل بزرگتری نمایان شد: خوردگی شدید ناشی از تماس با آب دریای هوادهیشده و متلاطم. فولاد کربنی محافظتنشده در مسیر لولههای مکش دریا پس از مدت کوتاهی از درون دچار پوستهریزی (Scaling) و کاهش ضخامت میشد؛ قطعات زنگزده کنده شده نیز پروانهها و والوهای حساس را مسدود میکردند. در دهههای ۱۹۶۰ و ۱۹۷۰ میلادی، با ورود آلیاژهای پیشرفته مس-نیکل (Cupro-Nickel) مانند آلیاژهای 90/10 و 70/30، تحولی شگرف در خطوط انتقال آب شور پدید آمد. این متریالها با تشکیل یک لایه محافظ اکسیدی چسبنده در برابر سرعتهای مجاز جریان آب دریا مقاومت خیرهکنندهای از خود نشان دادند و رشد موجودات دریایی (Biofouling) را به دلیل رهایش کنترلشده یونهای مس مهار کردند.
در قرن بیستویکم، با پیچیدهتر شدن ماموریت شناورها و افزایش هزینههای داک خشک، صنایع دریایی به سمت متریالهای نوینی چون استیلهای سوپردوبلکس (Super Duplex Stainless Steels) برای خطوط بارگیری تانکرهای مواد شیمیایی و متریالهای کامپوزیتی تقویتشده با الیاف شیشه نظیر GRE و GRP روی آوردند. امروزه طراحان سیستمهای دریایی دیگر به یک راهحل عمومی برای کل کشتی اکتفا نمیکنند، بلکه بر مبنای تحلیل دینامیکی، سیال عبوری، دمای کاری و موقعیت ژئومتریک لولهها در شناور، از ترکیبی از متریالهای فلزی و غیرفلزی مدرن بهره میبرند.
۳. نقش تحول تکنولوژی و دیجیتالسازی در سیستمهای پایپینگ شناورهای مدرن
در سالهای اخیر، نگرش نسبت به پایپینگ از یک سامانه کاملاً مکانیکی و غیرفعال (Passive) به یک سیستم پایشپذیر و هوشمند تغییر یافته است. یکی از مهمترین تحولات، ورود نرمافزارهای مدلسازی سهبعدی و تحلیل تنش لولهها (مانند CAESAR II و نرمافزارهای CAD دریایی تخصصی نظیر Aveva Marine و Foran) است. این نرمافزارها قادرند تغییر شکلهای کل شناور را در سختترین شرایط دریایی شبیهسازی کرده و پیش از برش حتی یک شاخه لوله، محل تجمع تنشها را روی اسپلهای لوله (Spools) و فلنجها شناسایی کنند.
علاوه بر طراحی دیجیتال، تکنولوژیهای نوین تستهای غیرمخرب (NDT) به داد تیمهای تعمیراتی در اسکلهها رسیدهاند. استفاده از تکنیک امواج التراسونیک آرایه فازی (Phased Array Ultrasonic Testing – PAUT) به جای رادیوگرافی با پرتوهای خطرناک رادیواکتیو، امکان بازرسی ۱۰۰ درصدی اتصالات جوش لولهها را در فضاهای تنگ و بدون متوقف کردن سایر فعالیتهای موتورخانه فراهم کرده است. همچنین سنسورهای پایش ضخامت اولتراسونیک پیوسته (Online UT Sensors) روی زانوهای پرخطر آب خنککننده نصب میشوند که دادههای افت ضخامت ناشی از سایش و فرسایش را از طریق اینترنت اشیاء صنعتی (IIoT) به سیستم نگهداری و تعمیرات پیشگیرانه شناور ارسال میکنند. این رویکرد، مفهوم «تعمیرات بر مبنای وضعیت» (Condition-Based Maintenance – CBM) را در سیستمهای لولهکشی دریایی محقق ساخته است.
۴. کالبدشکافی متریالهای مقاوم به خوردگی در موتورخانه و عرشه شناورها
انتخاب صحیح متریال، نقطه تمایز یک سیستم لولهکشی با طول عمر ۲۵ ساله و سیستمی است که در کمتر از ۲ سال به دلیل نشتی و پیتینگ از کار میافتد. هر محیط در شناور چالش منحصربهفرد خود را تحمیل میکند:
۴. ۱. آلیاژهای مس-نیکل (Cu-Ni Alloys)؛ شاهکار سیستمهای آب شور
آلیاژهای کوپرنیکل بدون شک پرکاربردترین و مطمئنترین متریال برای خطوط لوله کشی دریایی با سیال آب دریا (سیواتر) هستند. دو گرید اصلی در استانداردهای بینالمللی (مانند BS 2871، DIN 86019 و ASTM B466) به شرح زیر تعریف شدهاند:
- مس-نیکل ۹۰/۱۰ (UNS C70600): شامل ۹۰ درصد مس، ۱۰ درصد نیکل و مقادیر کنترلشدهای از آهن (۱.۰ تا ۱.۸ درصد) و منگنز. این متریال استاندارد طلایی خطوط مکش آب دریا، سیستمهای تبرید، لولهکشی ژنراتور آبشیرینکن (Evaporator) و کولرهای روغن و آب ژاکت است. حضور آهن در این آلیاژ برای ایجاد و بازسازی سریع لایه محافظ اکسیدی پیرولوزیت بر سطح داخلی لوله حیاتی است.
- مس-نیکل ۷۰/۳۰ (UNS C71500): شامل ۳۰ درصد نیکل. این گرید در محیطهایی با سرعت سیال بالاتر و جاهایی که تلاطم و هوادهی شدیدتر است (مانند خطوط خروجی پمپهای بالاست فشارقوی یا لولههای در معرض کاویتاسیون) به کار میرود. مقاومت مکانیکی بالاتر و ماندگاری فوقالعاده در برابر سایش از ویژگیهای برجسته آن است.
- محدودیت بحرانی: سرعت جریان آب درون لولههای مس-نیکل باید به دقت کنترل شود. سرعت کمتر از ۰.۸ متر بر ثانیه باعث نشست گل و لای و ایجاد خوردگی زیررسوبی (Under-deposit Corrosion) میشود؛ سرعتهای بالای ۳.۵ متر بر ثانیه نیز لایه اکسیدی محافظ را شسته و باعث فرسایش سریع لوله میگردد.
۴. ۲. لولههای فولاد کربنی گالوانیزه گرم (Hot-Dip Galvanized Carbon Steel)
برای خطوط غیرحساستر یا پروژههایی با محدودیت بودجه، از لولههای فولادی گالوانیزه طبق استاندارد ASTM A53 یا EN 10255 استفاده میشود. پوشش روی (Zinc) اعمال شده از طریق غوطهوری گرم، به عنوان آند فداشونده از فولاد زیرین محافظت میکند.
- چالش مهندسی: لولههای گالوانیزه هرگز نباید پس از گالوانیزه شدن تحت برش حرارتی و جوشکاری قرار گیرند، زیرا حرارت جوشکاری پوشش روی را تبخیر کرده و گازهای بسیار سمی اکسید روی تولید میکند و ناحیه متأثر از حرارت (HAZ) کاملاً بدون محافظ باقی میماند. این لولهها باید به صورت سیستمهای پیشساخته اسپول و اتصالات فلنجی مونتاژ شوند. استفاده از آنها در خطوط دائمی آب دریای پرفشار منسوخ شده، اما برای خطوط هوای فشرده، بالاست فصلی و لولهکشی تخلیه عرشه همچنان کاربرد دارد.
۴. ۳. فولادهای ضدزنگ زنگنزن آستنیتی و دوبلکس (Stainless Steels)
- استنلس استیل 316L (UNS S31603): با داشتن ۲ تا ۳ درصد مولیبدن، برای لولهکشی خطوط هوای کنترل، سوخت و روغن هیدرولیک گزینهای عالی است. اما هشدار بزرگ این است: استیل 316L را هرگز نباید برای خطوط حامل آب دریای ساکن یا سرعت پایین استفاده کرد! در آب دریای راکد، این فلز به شدت مستعد خوردگی شکافی (Crevice Corrosion) و خوردگی حفرهای ناشی از کلریدهاست.
- فولاد دوبلکس و سوپردوبلکس (2205 و 2507): این آلیاژها دارای ساختار متالورژیکی دوفازی (آستنیت-فریت) هستند. شاخص مقاومت به حفرهدار شدن (PREN) در سوپردوبلکس بالای ۴۲ است که مقاومت شگفتانگیزی در برابر آب شور ایجاد میکند. این متریالها استاندارد بلامنازع خطوط مانیفولد عرشه تانکرهای حمل مواد شیمیایی، خطوط اسکرابر (Scrubber) گوگردزدایی گازهای خروجی اگزوز و سیستمهای آتشنشانی آب شور پرفشار بر روی شناورهای تدارکاتی فراساحلی (AHTS) هستند.
۴. ۴. متریالهای نوین غیرفلزی؛ لولههای کامپوزیتی GRE (Glass Reinforced Epoxy)
لولههای اپوکسی تقویتشده با الیاف شیشه انقلابی در کاهش وزن و حذف کامل خطر خوردگی الکتروشیمیایی ایجاد کردهاند.
- مزایا: وزن آنها تقریباً یکچهارم فولاد است، هیچگونه خوردگی ناشی از آب دریا به آنها اثر نمیکند و سطوح داخلی بینهایت صیقلی، افت فشار اصطکاکی را به حداقل میرساند. این لولهها در سیستمهای آب توازن (Ballast Water Management Systems – BWMS) و خطوط خنککننده فرعی بسیار محبوب شدهاند.
- معایب: مقاومت بسیار ضعیف در برابر آتش (Fire Resistance). برای استفاده از لولههای GRE در موتورخانه باید طبق الزامات سختگیرانه IMO Res. A.753(18) از لایههای ضدحریق ویژه استفاده شود و اتصالات آنها که عمدتاً چسبی (Bonding) است، نیاز به تکنسینهای آموزشدیده با مدارک بینالمللی دارد.
۵. مقایسه تخصصی متریالهای پرکاربرد در لولهکشی دریایی
برای اتخاذ بهترین تصمیم در فاز طراحی یا اورهال شناور، جدول مقایسهای زیر بر اساس الزامات عملیاتی و استانداردهای ردهبندی تنظیم شده است:
| متریال لوله | استاندارد متالورژیکی | مقاومت در برابر آب دریا | مقاومت در برابر آتش | هزینه تامین و اجرا | کاربرد اصلی در شناور |
|---|---|---|---|---|---|
| کوپرنیکل ۹۰/۱۰ | ASTM B466 / UNS C70600 | بسیار عالی (تشکیل لایه خودترمیم) | عالی (نقطه ذوب بالای ۱۱۰۰°C) | بالا | لولههای مکش شاهشیر، کولرهای موتورخانه، چیلرها |
| فولاد کربنی با پوشش گالوانیزه | ASTM A53 Grade B | متوسط (حساس به فرسایش موضعی) | بسیار بالا | مقرونبهصرفه | خطوط آب شیرین بهداشتی، تهویه، تخلیه عرشه |
| استنلس استیل 316L | ASTM A312 TP316L | ضعیف در آب شور ساکن / عالی در روغن | بسیار عالی | متوسط به بالا | هیدرولیک سکان، پایپینگ سوخت و روغن داغ |
| استیل سوپردوبلکس 2507 | ASTM A790 UNS S32750 | فوقالعاده در سختترین شرایط | عالی | بسیار گران | سیستمهای اسکرابر گاز خروجی، خطوط بار تانکرها |
| کامپوزیت GRE | ISO 14692 / IMO Res A.753 | ۱۰۰٪ مصون از خوردگی الکتروشیمیایی | ضعیف (نیازمند پوشش عایق آتش) | اولیه متوسط / نگهداری بسیار کم | لولههای بالاست تانکها، سیستم پاکسازی آب توازن |
۶. تکنیکهای جوشکاری تخصصی و متالورژی اتصالات لولههای دریایی
جوشکاری خطوط پایپینگ شناور، آزمونی حساس برای مهارت جوشکار و درک متالورژیکی ناظر کنترل کیفی (QC) است. برخلاف سازههای ساختمانی، جوشهای لوله تحت بارهای دینامیکی خستگی و تهاجم شیمیایی سیال داخلی قرار دارند. در ادامه به الزامات حیاتی جوشکاری این خطوط میپردازیم:
۶. ۱. جوشکاری آلیاژهای مس-نیکل؛ رازهای کنترل حرارت ورودی
جوشکاری کوپرنیکل عموماً با فرآیند جوشکاری تیگ با گاز محافظ آرگون (GTAW/TIG) برای پاس ریشه و فرآیند قوس الکتریکی با الکترود دستی (SMAW) یا تداوم TIG برای پاسهای پرکننده انجام میشود.
- سیم جوش مناسب: سیم جوش آستنیتی بر پایه نیکل-مس نظیر AWS ERCuNi یا الکترود ECuNi الزامی است. میزان نیکل سیم جوش باید اندکی بیشتر از فلز پایه باشد تا پیوستگی متالورژیکی و مقاومت به خوردگی در ناحیه ذوب تضمین شود.
- مدیریت گاز محافظ و پاکسازی: استفاده از گاز آرگون با خلوص ۹۹.۹۹٪ حیاتی است. برای پاس ریشه، گاز پاکسازی پشت لوله (Purge Gas) باید تا اتمام پاس دوم برقرار بماند. اکسیژن موجود در پشت ریشه باعث اکسید شدن شدید مس و ایجاد حفرات کرمیشکل (Porosity) میشود.
- حفظ دمای بین پاسی (Interpass Temperature): کوپرنیکل به شدت در برابر حرارت بالا حساس است. دمای بین پاسی هرگز نباید از ۱۵۰ درجه سانتیگراد فراتر رود. گرمای بیش از حد، دانههای فلزی را درشت کرده و خطر ترکخوردگی داغ (Hot Cracking) در اثر تشکیل فازهای با نقطه ذوب پایین (مانند فسفر و گوگرد) را به شدت بالا میبرد. تمیزکاری با برسهای سیمی استیل اختصاصی (مخصوص آلیاژهای نیکل) برای زدودن اکسیدها بین هر پاس ضروری است.
۶. ۲. جوشکاری فولادهای دوبلکس؛ بالانس بحرانی ۵۰-۵۰
در جوشکاری لولههای دوبلکس و سوپردوبلکس، هدف نهایی دستیابی به تعادل فازی حدود ۵۰ درصد آستنیت و ۵۰ درصد فریت در فلز جوش و ناحیه HAZ است.
- انتخاب فیلر: سیم جوش با محتوای نیکل بالاتر (نظیر ER2209 برای لوله 2205) الزامی است، زیرا نیکل پایدارکننده فاز آستنیت است و مانع از غلبه فاز شکننده فریت پس از انجماد سریع میگردد.
- کنترل حرارت ورودی (Heat Input): ورود حرارت بیش از حد باعث تشکیل فازهای بینفلزی مخرب مانند فاز سیگما (σ\sigmaσ) و فاز کای (χ\chiχ) در دماهای ۶۰۰ تا ۱۰۰۰ درجه میشود که انعطافپذیری و مقاومت به خوردگی را نابود میکند؛ از سوی دیگر، حرارت ورودی بسیار کم باعث سرد شدن سریع و تشکیل بیش از حد فریت و رسوب نیترید کروم میگردد. ورود حرارت باید دقیقاً در محدوده ۰.۵ تا ۱.۵ کیلوژول بر میلیمتر حفظ شود.
- گاز محافظ: استفاده از آرگون ترکیبشده با ۲ درصد نیتروژن (Ar+2%N2Ar + 2\% N_2Ar+2%N2) هم به عنوان گاز محافظ مشعل و هم به عنوان گاز ریشهپرکن توصیه میشود تا مانع از اتلاف نیتروژن در مذاب جوش گردد.
۶. ۳. جوشکاری فولادهای کربنی و خطاهای مرگبار
در لولههای فولادی بدون درز سنگین (نظیر Schedule 80 یا 160) مورد استفاده در خطوط اگزوز، آب ژاکت و خطوط سوخت سنگین:
- پاس ریشه باید بینقص، بدون لکه و با نفوذ کامل (Full Penetration) با مشعل TIG و فیلر ER70S-6 اجرا شود. هرگونه عدم نفوذ ریشه (Lack of Penetration) یا سوختگی شیار ریشه (Root Undercut)، تبدیل به کانون ایجاد توربولانس هیدرولیکی، کاویتاسیون موضعی و شروع ترکهای خستگی میگردد.
- پیشگرمایش (Preheat) طبق استاندارد AWS D1.1 یا ASME B31.3 در صورت ضخامتهای بالای لوله یا دماهای محیطی پایین اسکله الزامی است تا از نفوذ هیدروژن و ایجاد ترک سرد زیر گرده جوش پیشگیری شود.
۷. بازرسی، عیبیابی و تعمیرات اضطراری خطوط لوله در شرایط عملیاتی
هنگامی که شناور در سفر دریایی است و لولهای دچار گسیختگی میشود، فرصتی برای بردن کشتی به داک خشک نیست. در اینجا توانایی تحلیل علل شکست و تکنیکهای بازسازی سریع و ایمن اهمیت پیدا میکند:
۷. ۱. انواع خرابیهای حاد در پایپینگ دریایی
- خوردگی فرسایشی (Erosion-Corrosion): معمولاً در فاصله اندکی پس از زانوییها، تبدیلها و خروجی پمپها رخ میدهد. جریان آشفته گردابی آب لایه محافظ را میکند و لوله از داخل به شکل پوست پرتغال درمیآید تا در نهایت نازک شده و سوراخ گردد.
- خوردگی گالوانیک (Galvanic Corrosion): یکی از رایجترین خطاهای تعمیراتی. زمانی که یک شیر برنزی یا لوله کوپرنیکل مستقیماً و بدون عایقسازی به لوله فولادی متصل شود، فولاد به عنوان آند به شدت قربانی میشود. راهحل همیشگی، استفاده از کیتهای عایق فلنج (کیتهای ایزوله شامل گسکت غیررسانا، واشرهای نئوپرنی و اسلیوهای ایزولاسیون پیچها) است.
- پیتینگ ناشی از عدم تخلیه (Stagnant Pitting): سیستمهایی که در زمان توقف طولانی کشتی در بندر با آب شور پر مانده و جریان نداشتهاند، به شدت دچار حفرات ریز نفوذی میشوند. آب شور محبوس اکسیژن خود را از دست داده و باکتریهای کاهنده سولفات (SRB) خوردگی میکروبی (MIC) را آغاز میکنند.
۷. ۲. پروتکل تعمیرات اورژانسی و بازسازی اساسی خطوط
- روش کلمپهای آببندی سریع (Emergency Pipe Clamps): برای مهار نشتیهای نقطهای در دریا، استفاده از کلمپهای استنلس استیل همراه با پکینگ الاستومری نیتریل یا وایتون (بسته به سیال سوخت یا آب) رایجترین روش موقت است. این کلمپها اجازه میدهند شناور بدون خاموش کردن سیستم تا رسیدن به اولین لنگرگاه به مسیر خود ادامه دهد.
- روش اسپولسازی مجدد (Pipe Spool Replacement): در لنگرگاه و داک، تعمیر با وصلهزدن لولههای آب شور کاملاً غیرمجاز و مغایر با قوانین کلاسهای شناوری است. بخشی از خط لوله آسیبدیده برش داده میشود، فلنجهای جدید نصب شده و یک اسپول کامل ساخته، تست هیدروستاتیک شده و جایگزین میگردد.
- تستهای غیرمخرب پس از تعمیر: تمامی جوشهای انجامشده در تعمیرات دریایی باید بر اساس کد کلاس تحت تستهای NDT قرار گیرند:
- بازرسی چشمی (VT) طبق استانداردهای دقیق برای ابعاد گرده و عیوب ظاهری.
- تست ذرات مغناطیسی (MT) یا تست مایعات نافذ (PT) برای شناسایی ترکهای سطحی ریشه و کلاهک جوش.
- تست رادیوگرافی (RT) یا التراسونیک (UT) برای سنجش عیوب حجمی درون اتصال.
- تست هیدروستاتیک نهایی: تحت فشار ۱.۵ برابر فشار کاری طراحی به مدت حداقل ۳۰ دقیقه تا اطمینان مطلق از عدم نشتی و استحکام اتصالات حاصل شود.
۸. نکات تخصصی و مطالعه موردی واقعی (Case Study)
مطالعه موردی: بحران نشتی مکرر در خط تغذیه آب خنککن اصلی یدککش ۵۰۰۰ اسب بخار
موقعیت: یک فروند یدککش اقیانوسپیما فعال در عملیات اسکورت تانکرها در خلیج فارس، با مشکل سوراخ شدن متوالی خط لوله آب خنککن موتور اصلی (سایز ۱۰ اینچ) در بازههای زمانی کمتر از ۶ ماه مواجه بود. مالک شناور پیشتر لولهها را با لولههای فولادی گالوانیزه رده ۴۰ تعویض کرده بود، اما مجدداً نشتی حاد در اتصالات زانویی و نزدیک پمپ رخ میداد.
بررسی تخصصی تیم فنی:
پس از اعزام تیم مهندسی به لنگرگاه و دمونتاژ سیستم، چند اشتباه فاحش مهندسی کشف شد:
- سرعت جریان بیش از حد: محاسبات دبی نشان داد که سرعت خطی آب دریا در لولهها به ۴.۲ متر بر ثانیه میرسید که فراتر از آستانه تحمل متریال گالوانیزه بود و پدیده فرسایش شدید را به همراه داشت.
- خوردگی گالوانیک پنهان: ایمپلر پمپ مکش از جنس برنز نیکل-آلومینیوم (NAB) بود و شفت نیز از استیل ضدزنگ ساخته شده بود. اتصال این مجموعه بدون عایق الکتریکی به لولههای فولادی گالوانیزه، پتانسیل الکتروشیمیایی بالایی ایجاد کرده و فلز لوله را در نقش آند تخریب میکرد.
- پاس ریشه جوش غیراستاندارد: لولههای گالوانیزه در کارگاه بریده شده و مستقیماً جوش داده شده بودند؛ سوختگی گالوانیزه در ریشه جوش باعث ایجاد ناخالصی شدید و خلل و فرج متالورژیکی شده بود.
راهکار اجرایی:
- کل مدار پایپینگ آسیبدیده با لوله کوپرنیکل ۹۰/۱۰ (Cu-Ni 90/10) استاندارد DIN 86019 تعویض شد.
- سایز لوله در بخشهای خروجی پمپ با تغییر مهندسی به ۱۲ اینچ افزایش یافت تا سرعت آب به محدوده ایمن ۱.۸ تا ۲.۲ متر بر ثانیه کاهش یابد.
- تمامی فلنجهای اتصال به پمپ و کولر به کیتهای عایق گالوانیک مجهز شدند.
- جوشکاری اسپولها با پروسه GTAW تمامتیگ، سیمجوش ERCuNi و گاز پاکسازی پشت آرگون با خلوص بالا تحت تایید ناظر کلاس انجام شد.
نتیجه بعد از ۳ سال پایش:
شناور پس از بیش از ۳۰ ماه فعالیت مداوم در آبهای با دمای بالای خلیج فارس، هیچگونه افت ضخامت معناداری در بازرسیهای دورهای UT نشان نداده و راندمان خنککاری موتور در ثبات کامل قرار دارد.
۹. آینده تکنولوژی و ترندهای پیشرو در پایپینگ دریایی (افق ۲۰۲۶ به بعد)
صنعت دریانوردی همگام با اهداف کاهش انتشار کربن سازمان بینالمللی دریانوردی (IMO 2030/2050)، در حال بازتعریف مبانی پایپینگ است:
- لولهکشی سوختهای جایگزین (متانول، آمونیاک و هیدروژن): گذار به سوختهای سبز نیازمند متریالهای پایپینگ با الزامات بسیار سختگیرانه است. آمونیاک به شدت برای آلیاژهای مسی و نیکلی خورنده است؛ بنابراین خطوط لوله این سوختها به سمت فولادهای زنگنزن آستنیتی خاص و خطوط لولهکشی دوجداره (Double-Wall Piping) مجهز به سنسورهای تشخیص گاز و نیتروژن پسیو در فضای حلقوی حرکت کرده است.
- پوششهای نانوسرامیکی و گرافنی ضدخوردگی: نسل جدید پوششهای سطحی که به صورت مایع درون لولهها گردش داده میشوند و پس از پخت، لایهای نفوذناپذیر، فوقآبگریز و مقاوم به رسوبگذاری بر سطح لولههای فولادی ایجاد میکنند که نیاز به آلیاژهای گرانقیمت را کاهش میدهد.
- تکنولوژی چاپ سهبعدی متالورژیکی (Additive Manufacturing): ساخت درجا (On-demand) زانوییها و اتصالات خاص با آلیاژهای پیچیده مانند اینکونل و تیتانیوم بر روی شناورها به کمک پرینترهای فلزی، وابستگی زنجیره تامین در اقیانوسها را در آینده نزدیک خاتمه خواهد داد.
۱۰. جمعبندی و نتیجهگیری
موفقیت یک سفر دریایی، بقای موتورهای غولپیکر در طوفانها و صرفهجویی در هزینههای گزاف نگهداری، همگی در گرو تصمیمات درستی است که در خصوص شریانهای نامرئی کشتی اتخاذ میشود. انتخاب هوشمندانه متریالهای ضدخوردگی بر مبنای تحلیل دقیق متالورژیکی، پرهیز از اتصالات گالوانیک نادرست و پایبندی سرسختانه به دستورالعملهای جوشکاری استاندارد (WPS/PQR تاییدشده)، مرز میان یک ناوگان سودآور و شناورهای زمینگیرشده در بنادر است. اجرای اصولی پایپینگ و لولهکشی دریایی هنری است که علم مکانیک سیالات، متالورژی جوش و درک عمیق از رفتار دینامیکی دریا را به هم پیوند میدهد.
مجموعه تخصصی «پیشرو ابزار بندر» با سالها تجربه میدانی در قلب پایتخت دریایی ایران و دسترسی به مدرنترین ابزارهای بازرسی و برش، تجهیزات تست هیدروستاتیک و تیمهای جوشکاری تاییدشده تحت نظارت موسسات ردهبندی معتبر، همواره پشتیبان مطمئن شناورهای تجاری، خدماتی و صیادی در خلیج فارس و دریای عمان است. اگر در سیستمهای خنککننده، خطوط انتقال سوخت، پایپینگ بالاست یا لولهکشی عرشه شناور خود با نشانههای افت ضخامت، خوردگی یا نیاز به بازسازی مواجه هستید، همین امروز با کارشناسان فنی ما تماس بگیرید تا مهندسیترین و ماندگارترین راهکارها را متناسب با کلاس شناور شما پیادهسازی نماییم.
پرسشهای متداول (FAQ)
۱. سرعت مجاز جریان آب دریا در لولههای مس-نیکل ۹۰/۱۰ چقدر است و چرا نباید از این حد فراتر رود؟
سرعت بهینه جریان آب دریا در لولههای Cu-Ni 90/10 بین ۱.۵ تا ۲.۵ متر بر ثانیه است و در خطوط پیوسته نباید از ۳.۰ الی ۳.۵ متر بر ثانیه فراتر رود. جریانهای سریعتر لایه محافظ اکسیدی اکسید مس را شسته و باعث بروز پدیده فرسایش-خوردگی حاد (Erosion-Corrosion) میشوند؛ از طرفی سرعت کمتر از ۰.۸ متر بر ثانیه نیز به دلیل رسوب ذرات معلق، خوردگی زیررسوبی ایجاد میکند.
۲. آیا میتوان از جوشکاری لولههای گالوانیزه برای خطوط آب شور دریا استفاده کرد؟
خیر، طبق دستورالعمل اکثر موسسات ردهبندی بینالمللی، جوشکاری مستقیم روی لوله گالوانیزه ممنوع است. حرارت بالای جوشکاری، پوشش زینک را تبخیر کرده و علاوه بر آزادسازی گازهای بسیار خطرناک، ناحیه متأثر از حرارت (HAZ) را کاملاً بدون پوشش و شدیداً مستعد خوردگی سریع میسازد. سیستمهای گالوانیزه باید به صورت اسپولهای پیشساخته، گالوانیزهشده پس از ساخت و با اتصالات فلنجی نصب گردند.
۳. علت خوردگی سریع در اتصال شیرآلات برنزی به لولههای فولادی چیست و چگونه رفع میشود؟
این پدیده به عنوان خوردگی گالوانیک (Galvanic Corrosion) شناخته میشود. برنز پتانسیل الکتروشیمیایی نجیبتری (کاتدی) نسبت به فولاد کربنی (آندی) دارد و در حضور الکترولیت قدرتمندی چون آب شور، الکترونها از فولاد به برنز منتقل شده و فولاد به سرعت در محل اتصال حل میشود. راهکار استاندارد، استفاده از کیتهای عایق فلنج (گسکت ایزوله، واشرهای نارسانا و اسلیوهای پلاستیکی دور پیچها) جهت قطع ارتباط الکتریکی است.
مطالعه پیشنهادی بعدی:
- راهنمای تست هیدروستاتیک و الزامات مؤسسات ردهبندی برای اسپولهای لوله دریایی
- اصول نگهداری و اورهال شاهشیرهای ورودی دریا (Sea Chest Valves)
- بررسی پدیده خوردگی میکروبی (MIC) در مخازن سوخت و لولههای توازن شناورها


